बातम्या

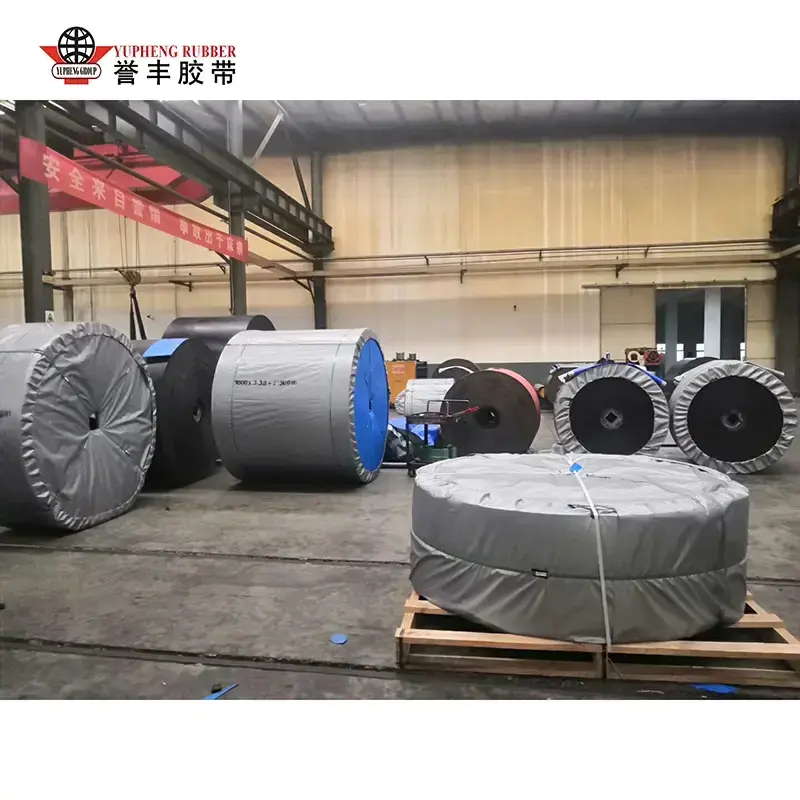
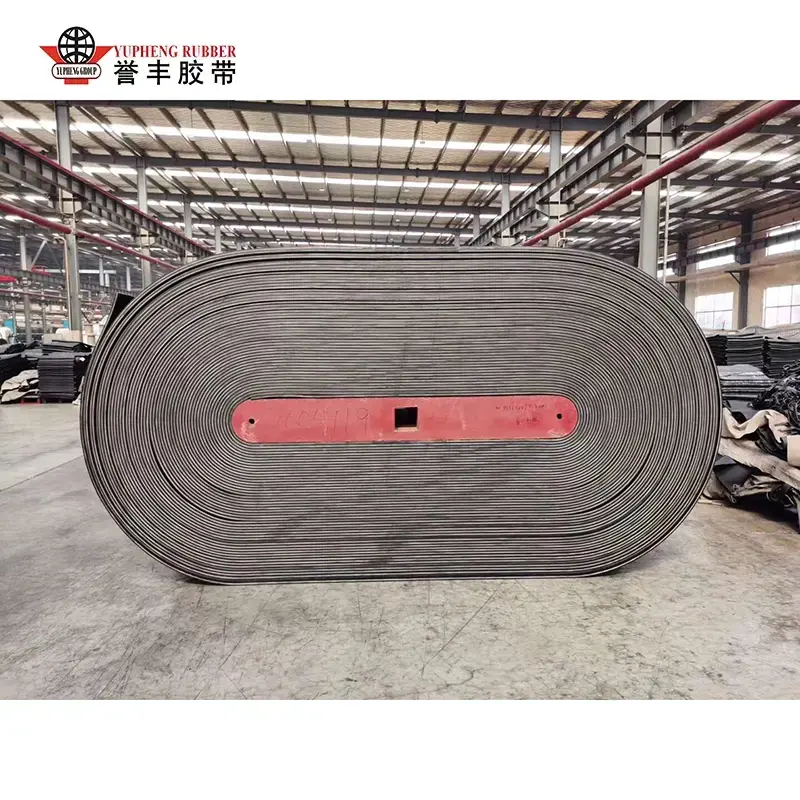
रबर कन्व्हेयर बेल्टची उत्पादन प्रक्रिया

I. कच्चा माल तयार करणे (सानुकूलित फॉर्म्युलेशन)

मुख्य कच्च्या मालाच्या तीन श्रेणी ऑपरेटिंग परिस्थितीनुसार तंतोतंत प्रमाणात आहेत:

रबर कच्चा माल

बेस रबर (नैसर्गिक रबर/एनआर, एसबीआर, ईपीडीएम, एनबीआर) + रीइन्फोर्सिंग एजंट (कार्बन ब्लॅक, सिलिका) + व्हल्कनायझेशन सिस्टम (सल्फर, एक्सीलरेटर्स) + फंक्शनल ॲडिटीव्ह (अँटीऑक्सिडंट्स, वेअर-रेसिस्टंट एजंट्स, फ्लेम रिटार्डंट्स, प्लास्टिसायझर्स).

ऍप्लिकेशननुसार फरक: टॉप कव्हर रबर (पोशाख आणि प्रभाव प्रतिरोध), तळाशी कव्हर रबर (कमी घर्षण), आणि कोर/स्किम रबर (विशेषत: शवाशी जोडण्यासाठी).

जनावराचे मृत शरीर बेस साहित्य

फॅब्रिक कोर: पॉलिस्टर (EP), नायलॉन (NN), किंवा कापूस कॅनव्हास; उच्च-शक्ती, बहु-स्तर लोड-असर क्षमता प्रदान करते.

स्टील कॉर्ड कोर: गॅल्वनाइज्ड स्टील कॉर्ड; लांब-अंतराच्या, उच्च-तणाव खाण अनुप्रयोगांसाठी डिझाइन केलेले.

बाँडिंग एजंट

आरएफएल डिप सोल्यूशन (रेसोर्सिनॉल-फॉर्मल्डिहाइड-लेटेक्स): रबर आणि फॅब्रिक किंवा स्टील कॉर्डमधील विघटन प्रतिबंधित करते.


II. मिश्रण प्रक्रिया (रबर कंपाऊंड तयार करणे; मूलभूत गुणधर्म निर्धारित करते)

कच्च्या मालाचे वजन केले जाते आणि बंद केलेल्या अंतर्गत मिक्सरमध्ये दिले जाते; कार्बन ब्लॅक आणि ॲडिटीव्ह पूर्णपणे बेस रबरमध्ये विखुरले जातील याची खात्री करण्यासाठी उच्च तापमानात (120-160°C) आणि उच्च दाबावर 10-15 मिनिटे मिसळले जाते, एकत्रित होणे किंवा अकाली व्हल्कनीकरण (जळजळ होणे) प्रतिबंधित करते.

अंतर्गत ताण कमी करण्यासाठी कंपाऊंड पुढील मिश्रण आणि थंड करण्यासाठी खुल्या मिलमध्ये सोडले जाते.

शीटिंग मशीन कंपाऊंडला स्थिर जाडीच्या शीटमध्ये दाबते; ते थंड केले जातात आणि प्लॅस्टिकिटी स्थिर करण्यासाठी 4-24 तास विश्रांती/पक्व होऊ देतात.

कडकपणा, तन्य शक्ती आणि आसंजन शक्तीसाठी नमुने तपासले जातात; निकृष्ट बॅचवर पुन्हा प्रक्रिया केली जाते, तर पात्र पत्रके भविष्यातील वापरासाठी श्रेणीनुसार संग्रहित केली जातात.


III. शव पूर्व-उपचार (बंधन शक्ती वाढविण्यासाठी महत्त्वपूर्ण)

1) फॅब्रिक कॅनव्हास पूर्व-उपचार

कॅनव्हास सपाट केला जातो आणि घासला जातो, नंतर आरएफएल डिप टँकमध्ये बुडविला जातो आणि वाळवला जातो; हे कॅनव्हास तंतूंच्या पृष्ठभागावर एक बाँडिंग फिल्म बनवते, त्यानंतरचे विघटन किंवा विभक्त होण्यास प्रतिबंध करते. 2) स्टील केबल प्री-ट्रीटमेंट

गॅल्वनाइज्ड स्टील केबल्स डिग्रेझिंग आणि डीरस्टिंगमधून जातात, त्यानंतर फॉस्फेटिंग करून एक खडबडीत फॉस्फेट थर तयार केला जातो जो कोर रबरसह भेदक चिकटपणा वाढवतो; पुढील चरणाच्या तयारीसाठी सर्व केबल्स एकसमान तणावाखाली सरळ केल्या जातात.


IV. कॅलेंडरिंग + फॉर्मिंग (ग्रीन बेल्ट तयार करण्यासाठी स्तरित असेंबली)

पर्याय A: फॅब्रिक-कोरकन्वेयर बेल्टतयार करणे

फोर-रोल कॅलेंडरद्वारे रबर कोटिंग: प्री-ट्रीट केलेले कॅनव्हास कॅलेंडरिंग रोलमधून स्थिर गतीने जाते, कोर रबरचा पातळ थर दोन्ही बाजूंना समान रीतीने लावला जातो ज्यामुळे एकल-किंवा दुहेरी बाजूचे रबराइज्ड फॅब्रिक तयार होते;

मल्टी-लेयर असेंब्ली: रबराइज्ड फॅब्रिक लेयर्स संरेखित केले जातात आणि डिझाइननुसार स्टॅक केलेले असतात (उदा., 3, 4, किंवा 5 लेयर्स), कोअर रबरचे पातळ लेप लेयरमध्ये अडकलेली हवा बाहेर काढण्यासाठी लावले जाते;

खालचा आणि वरचा कव्हर रबर लेयर लावला जातो (वरचा थर पोशाख-प्रतिरोधक असतो), आणि बाजूंना सील करण्यासाठी एज रबर लावले जाते;

कोल्ड-प्रेसिंग रोल्स हवेचे फुगे आणि सुरकुत्या दूर करण्यासाठी असेंब्लीला कॉम्पॅक्ट करतात, अनव्हल्केनाइज्ड ग्रीन बेल्ट तयार करतात.

पर्याय बी: स्टील केबल-कोर कन्व्हेयर बेल्ट तयार करणे (उच्च-शक्ती अनुप्रयोग)

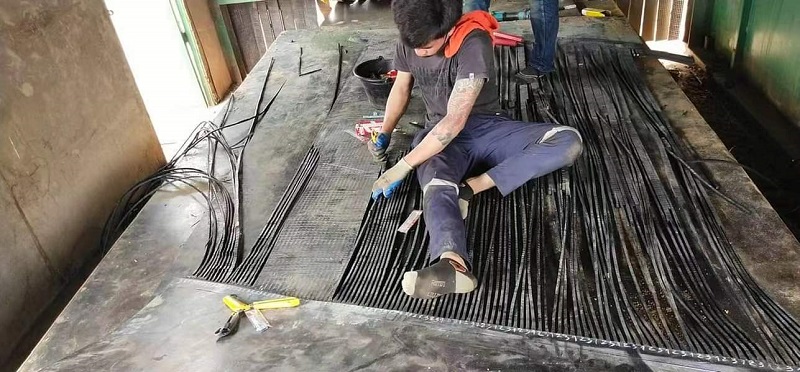
एकसमान भार वितरण सुनिश्चित करण्यासाठी अनेक स्टील केबल्स समान अंतराने आणि फॉर्मिंग टेबलवर स्थिर तणावाने व्यवस्था केली जातात;

कोर रबरचा तळाचा थर घातला जातो, केबल्स रबरमध्ये फ्लॅट एम्बेड केल्या जातात आणि केबल्समधील अंतर भरण्यासाठी इंटरमीडिएट फिलर रबर लेयर लावला जातो;

जाड वरच्या आणि खालच्या कव्हर रबर लेयर्स आणि साइड एज-सीलिंग रबर लावले जातात;

व्हॅक्यूम कोल्ड-प्रेसिंग असेंब्ली मजबूत करते, हवेचे खिसे रोखते किंवा केबल्स आणि रबरमध्ये फोड येणे टाळते.

विशेष व्युत्पन्न उत्पादने

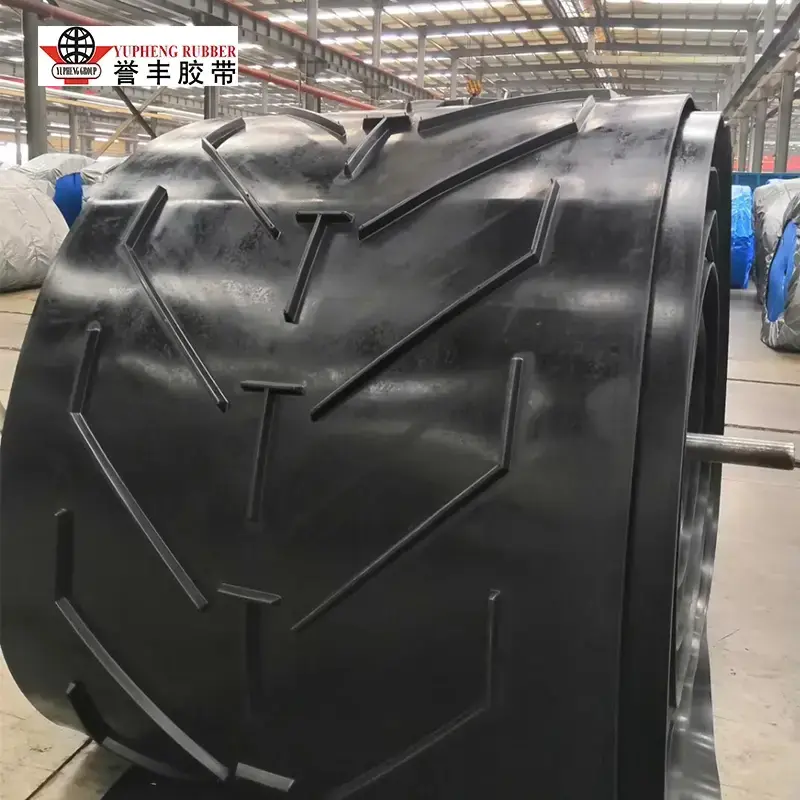
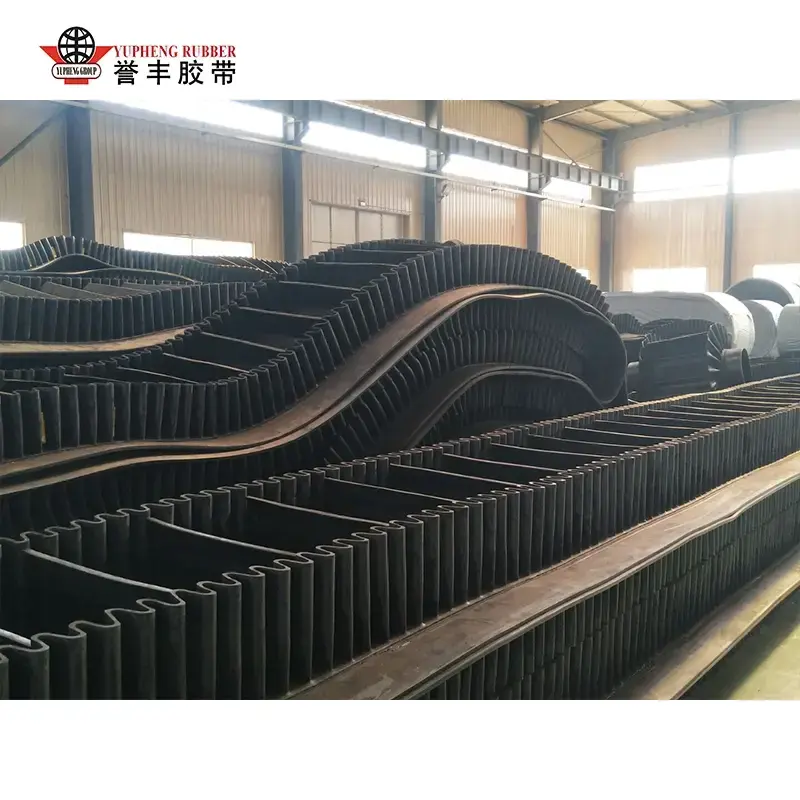
एकात्मिक अर्ध-तयार अँटी-स्लिप किंवा स्टीप-इनक्लाइन तयार करण्यासाठी साइडवॉल, क्लीट्स आणि पॅटर्न केलेल्या रबर शीट्स तयार करताना एकाच वेळी स्थापित केल्या जातात.कन्वेयर बेल्ट्स. 


V. व्हल्कनायझेशन (कोर क्यूरिंग प्रक्रिया; कायमस्वरूपी रबर क्रॉस-लिंकिंग)

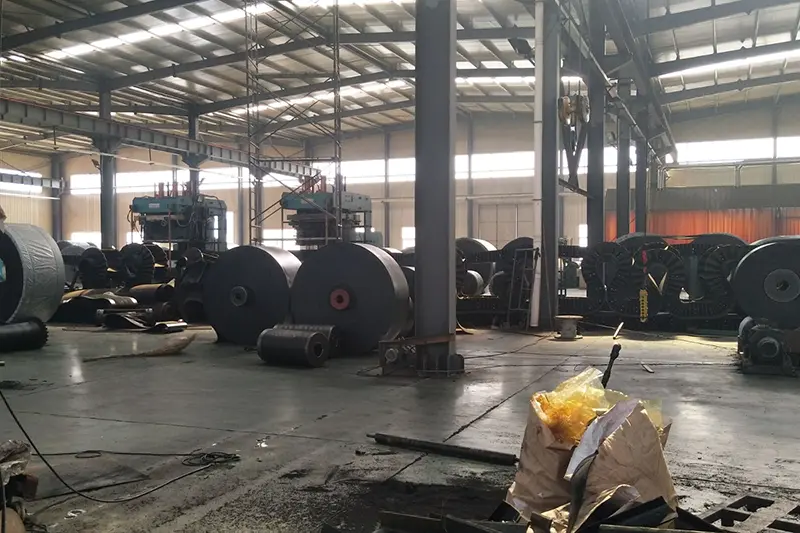
व्हल्कनायझेशन ही एक महत्त्वाची पायरी आहे जी "सॉफ्ट रॉ रबर ब्लँक" ला उच्च-शक्तीच्या तयार उत्पादनात रूपांतरित करते. दोन मुख्य प्रवाहातील उपकरणे वापरली जातात:

फ्लॅट-बेड व्हल्कनाइझिंग प्रेस (बॅच प्रक्रिया; लहान-ते-मध्यम रुंदी किंवा विशेष पट्ट्यांसाठी)

बेल्ट रिक्त मल्टि-लेयर गरम झालेल्या प्लेट्स दरम्यान ठेवला जातो. प्रक्रिया परिस्थिती: तापमान 140–160°C, दाब 1.5–3 MPa आणि व्हल्कनाइझेशन वेळ जाडीवर अवलंबून 15 ते 60 मिनिटांपर्यंत. उच्च तापमान आणि दाबाखाली, रबरचे रेणू एकमेकांशी जोडतात, रबरचे थर आणि मजबुतीकरण संरचना एकत्रितपणे एकत्रित करतात.

सतत ड्रम व्हल्कनायझर (लांब-अंतराच्या मानक फ्लॅट बेल्टचे मोठ्या प्रमाणात उत्पादन)

एक स्टीलचा पट्टा अखंडित व्हल्कनायझेशनसाठी गरम, दाब असलेल्या ड्रमवर स्थिर गतीने बेल्ट रिक्त खेचतो. ही पद्धत लांब कन्व्हेयर बेल्ट (लांबी किलोमीटर) साठी योग्य आहे, एकसमान जाडी आणि विभागीय जोडांची अनुपस्थिती सुनिश्चित करते.

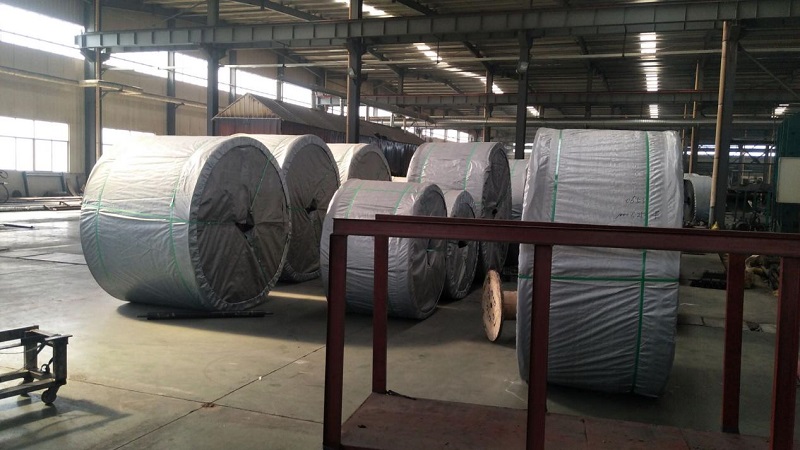
व्हल्कनाइझेशननंतर, थर्मल विस्तार आणि आकुंचन यामुळे क्रॅक किंवा विकृती टाळण्यासाठी बेल्ट हळूहळू, हळूहळू थंड होण्याच्या प्रक्रियेतून जातो.


सहावा. पोस्ट-प्रोसेसिंग आणि फिनिशिंग

कूलिंग आणि सेटिंग: तापमान पूर्णपणे कमी करण्यासाठी आणि अंतर्गत व्हल्कनाइझेशन तणाव कमी करण्यासाठी हवा किंवा पाण्याचे थंड करणे;

काठ ट्रिमिंग: बेल्ट रुंदी प्रमाणित करण्यासाठी दोन्ही बाजूंनी जास्तीचे फ्लॅश/बरर्स काढणे;

पृष्ठभाग उपचार: ग्राइंडिंग, पॉलिशिंग आणि मार्किंग (मुद्रण मॉडेल, सामर्थ्य रेटिंग, वैशिष्ट्ये आणि उत्पादन तारीख);

विशेष प्रक्रिया: छिद्र पाडणे, विशिष्ट लांबीपर्यंत कापणे आणि आवश्यकतेनुसार तयार सांधे गरम करणे.


संबंधित बातम्या
मला एक संदेश द्या
बातम्या शिफारशी
X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता. गोपनीयता धोरण
नकार द्यास्वीकारा